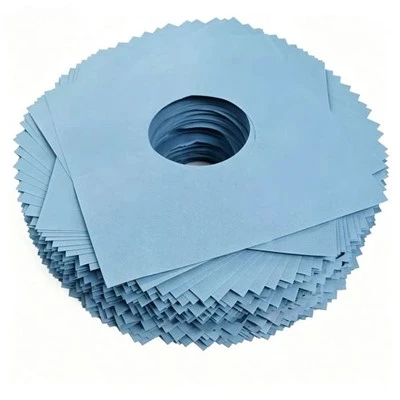


PCB ホットプレス中間層紙のサプライヤーとして、製造現場で何千時間も過ごし、PCB 製造業者と直接協力してプレス サイクルやボトルネックのトラブルシューティングを行ってきた私は、見落とされがちな小さな材料がメーカーの生産スケジュール全体をどのように変化させるかをこの目で見てきました。ほとんどの PCB エンジニアは、サイクル タイムを最適化する際に、基板材料、プレス温度プロファイル、または層の位置合わせに重点を置きますが、ホット プレス中の銅張積層板間の中間紙は、製造サイクルの縁の下の力持ち (または、間違ったものを選択した場合は悪役) です。この材料がプリプレスから最終プレスのクールダウンまで、PCB 製造のあらゆる段階にどのような影響を与えるのか、そしてなぜ適切な材料を選択することでリードタイムが数日短縮できるのかを詳しく説明しましょう。
まず、多層 PCB にホット プレスが実際にどのようなことを必要とするかを基礎的に考えてみましょう。 4 層、8 層、さらには 16 層のラミネート、銅箔、プリプレグを接着する場合、スタックは一定時間、極度の熱と圧力にさらされます。目標は、プリプレグ樹脂を均一に硬化させ、層間の一貫した接着を確保し、樹脂のにじみ、銅汚れ、層の位置ずれなどの欠陥を回避することです。中間紙は、すべての外側ラミネートとホットプレスのスチール プレートの間に配置され、バリアとして機能します。樹脂がスチール プラテンに付着するのを防ぎ、漂遊した樹脂のにじみをキャッチし、スタック全体に圧力を均等に分散するのに役立ちます。しかし、すべての中間層紙が同じように作られているわけではありません。これらの違いは、予想外の形でサイクル タイムに波及します。
最も直接的な影響、つまり印刷機の稼働時間と切り替え時間から始めましょう。私は、製造業者がスポンジのように樹脂を吸収する低品質の多孔質中間紙を使用しており、プレスを実行するたびにスチール プラテン上に粘着性の残留物を残しているのを見てきました。この残留物は次の実行前に除去する必要があります。そうしないと、次の PCB スタックに不均一に転写され、接着欠陥や層間剥離が発生します。標準の 10 層 PCB スタックの洗浄と交換には、高品質の中間層を使用している場合は 45 分かかる場合がありますが、樹脂を浸した安価な中間層を使用している場合は 90 分以上かかります。これに 1 日の稼働時間 20 を掛けると、1 週間あたり 15 時間の余分な生産時間が失われることになります。この時間は、プラテンの清掃ではなく、基板の製造に費やすことができます。週に 30 以上の異なるジョブを実行する多品種製造業者にとって、その切り替え時間は積み重なると数日分の生産能力の損失になります。当社の標準製品である PCB ホットプレス中間層紙は、樹脂の浸透を防ぐ独立気泡繊維構造で設計されているため、残留物の蓄積は最小限に抑えられます。 50 回以上印刷を行った後でも、糸くずの出ない布で 5 分間軽く拭くだけで、次のスタックに備えてプラテンを準備できます。これにより、段取り替え時間が半分に短縮され、プレスの稼働とサイクルタイムが予定通りに維持されます。
次に、プレスサイクルの持続時間自体があります。多くのエンジニアは、ホットプレス時間は固定されており、ラミネート サプライヤーの推奨硬化プロファイルによって設定されており、標準 FR-4 の場合は通常 175°C (347°F) で 60 ~ 90 分であると考えています。ただし、ここに問題があります。推奨される硬化時間は、スタック全体に均一な熱が分布していることを前提としています。中間層紙が厚い、不均一である、または密度が一貫していない場合、絶縁バリアが形成され、スチール プラテンから PCB スタックの外層への熱伝達が遅くなります。外側の層は硬化が遅くなり、内側の層は劣化し始める可能性があるため、すべての層を確実に完全に硬化させるためにプレス時間を延長する必要があるというボトルネックが発生します。私は昨年、12 層の高密度相互接続 (HDI) ボードを稼働させていたダラスの中規模の PCB 製造業者と仕事をしましたが、そのプレスサイクルは 1 回あたり 110 分で固定されており、ラミネートの推奨を 20 分上回っていました。彼らは、均一で薄い密度プロファイル (120 gsm、許容誤差 ±5 gsm) を備えた当社の PCB ホットプレス クラフト紙に切り替え、熱がスタック全体に均一に伝わるようにしました。私たちはエンジニアリング チームと協力して硬化プロファイルを調整し、90 分のサイクルを完全に取り戻しました。新しいプレス機を追加することなく、基板あたりの生産時間が 18% 削減され、週間生産量が 22% 増加しました。 1日の遅れで契約が失われる可能性がある薄利多売企業にとって、これは大きな違いだ。
樹脂のにじみもサイクルタイムに影響を与えるもう一つの要因であり、中間紙の品質に直接関係します。レジンブリードとは、プレス中にスタックの端からにじみ出る余分なプリプレグ樹脂です。樹脂の流出が多すぎると、層がずれたり、銅のエッジが露出したままになったり、表面仕上げが不均一になったりする可能性があります。これを修正するために、一部の製造業者はプレス時間を延長して圧力を解放する前に樹脂を硬化させたり、プレス後に余分なトリミング手順を追加して余分な樹脂を除去したりしています。ただし、中間層紙が樹脂のにじみを管理するように設計されている場合は、これらの追加の手順を省略できます。当社の PCB ホットプレス中間層紙は、制御された多孔度プロファイル (100 psi で 20 CFM) を備えており、過剰な樹脂をプラテンに溜めたり付着させたりするのではなく、PCB スタックのエッジから均一に吸い上げます。これにより、多孔質の低グレード中間紙と比較して、樹脂のブリードが最大 30% 減少します。つまり、プレス後のトリミング手順にかかる時間が半分になり、やり直しが必要な欠陥の数が減ります。 20 回の生産バッチの場合、週あたり 2 ~ 3 時間の手戻り時間が節約され、不良率が 1 ~ 2% 減少することになり、全体のサイクル タイムが短縮され、無駄が減ります。
待てよ、あまり知られていない中間層紙がクールダウン時間に及ぼす影響もある。プレスした後、圧力を緩めてすぐに PCB スタックを引き剥がすことはできません。層間剥離や反りの原因となる熱衝撃を防ぐために、安定した温度まで冷却する必要があります。中間層紙は、冷却中にヒートシンクとして機能します。高品質で熱伝導性の高い材料であれば、スタックからより均等に熱を奪い、総冷却時間を短縮します。熱がこもりやすい古い綿ベースの中間層紙を使用している製造業者を見たことがありますが、当社の熱的に最適化された PCB ホットプレス クラフト紙を使用すると、30 分で冷却できます。これは 1 回の実行あたり 15 分の節約となり、10 回のバッチ実行ごとにさらに 1 時間半かかります。厳密な熱安定性テストが必要な自動車用 PCB などの製品の場合、冷却時間は単なるサイクル タイムの要素ではなく、コンプライアンス要素でもあります。クールダウンが一貫していない場合、熱サイクル テストに不合格となり、やり直しや廃棄が発生し、スケジュールに日数がかかる可能性があります。適切な中間層紙により均一な冷却が保証されるため、ボードは最初の試行でテストに合格します。
もちろん、スクラップにかかる隠れたコストもあり、これは中間層紙の品質とサイクルタイムに直接関係します。層間剥離、層の位置ずれ、銅汚れなど、印刷機の稼働が 1 回失敗すると、数千ドル相当のラミネートと銅箔が無駄になるだけでなく、印刷機のセットアップに費やされる時間も無駄になる可能性があります。カリフォルニアにある顧客は、厚みが一定ではない輸入された安価な中間紙を使用していたため、一部の領域では圧力が急上昇し、他の領域では隙間が生じていました。彼らは 8 層基板の 8% を廃棄しており、廃棄のたびに 2 日間の生産損失が発生しました (材料を再注文し、印刷機をリセットし、作業全体を再実行する必要があったため)。当社のPCBホットプレス中間膜への切り替え後、スクラップ率は1.5%まで低下し、スクラップまでの時間ロスは90%削減されました。これはサイクル タイムの向上だけでなく、お金を生むはずだった仕事のやり直しや廃棄に時間を費やす必要がなくなるため、経済的な効果も得られます。
また、よくある誤解についても触れておく必要があります。製造業者の中には、中間層紙を安くすればコストが節約できると考えている人もいますが、それは短絡的な見方です。計算してみましょう。標準的な中間層紙の 1 連の価格は 20 ドルですが、当社のプレミアム PCB ホットプレス中間層紙の価格は 1 連あたり 35 ドルです。一見すると、これは材料費が 75% 高いことになります。しかし、段取り替え時間の短縮、印刷サイクルの短縮、スクラップの削減、プラテンのクリーニングのための追加の労力の不要などから節約効果を計算すると、その割増料金は 2 ~ 3 週間で元が取れます。週に 50 回の稼働を行う小規模な製造業者の場合、追加の材料コストと比較すると、週に 1,200 ~ 1,800 ドルの節約になります。これは、「安い」オプションのほうが、時間、労力、収益の損失など、長期的には実際にはより多くのコストがかかるという典型的なケースです。
次に、これがより大きな製造サイクルにどのように関係するかについて話しましょう。 PCB の生産は連鎖です。各ステップは前のステップに依存します。ホットプレスのサイクルが長いと、基板を次のステップ (穴あけ、めっき、回路テストなど) に移すのが遅れます。余分なトリミングや再作業を行うと、タイムラインがさらに遅れます。顧客に 7 日間のリードタイムを約束している委託製造業者にとって、ホットプレスの 1 日の遅れは、納期に間に合わなかったり、顧客を失ったり、違約金を支払ったりすることを意味する可能性があります。当社の中間紙は単なる素材ではなく、あらゆる段階でチェーンをスムーズに動かし続けるためのツールです。
私が協力した製造業者では、中間層紙を変更するだけで 14 日間のリードタイムが 9 日間のリードタイムに短縮されました。これは魔法ではありません。プロセスの見過ごされている小さな部分をすべて最適化することです。中間層紙は 2 枚の鋼板の間にある 120 gsm のシートですが、熱伝達、圧力分布、残留物の管理に与える影響は計り知れません。 PCB 製造サイクルを最適化するときは、ラミネートやプレス装置だけにとどまらないでください。中間層紙を見てください。これはおそらく、あなたが気づいていない最大のボトルネックの 1 つです。


長い段取り替え、プレスサイクルの延長、スクラップ率の高さによる時間のロスにうんざりしている場合は、当社のチームがお客様の特定のプロセスで当社の製品がどのように機能するかをテストするお手伝いをいたします。当社の標準的な PCB ホットプレス中間層紙が必要な場合でも、熱的に最適化された PCB ホットプレス クラフト紙が必要な場合でも、当社はお客様と協力して、サイクル タイムを短縮し、コストを削減し、全体的な歩留まりを向上させるための適切な適合品を見つけることができます。
参考文献
- IPC-6012、「プリント基板の品質および性能仕様」、エレクトロニクス産業をつなぐ協会、2021 年。
- 「多層 PCB 製造のためのホットプレス サイクルの最適化」、Journal of Electronic Materials、Vol. 48、No.12、2019、7895-7903ページ。
- 「高精度ホットプレス用中間層材料」、International Journal of Microelectronics and Packaging、Vol. 22、No.3、2020、112-118ページ。